


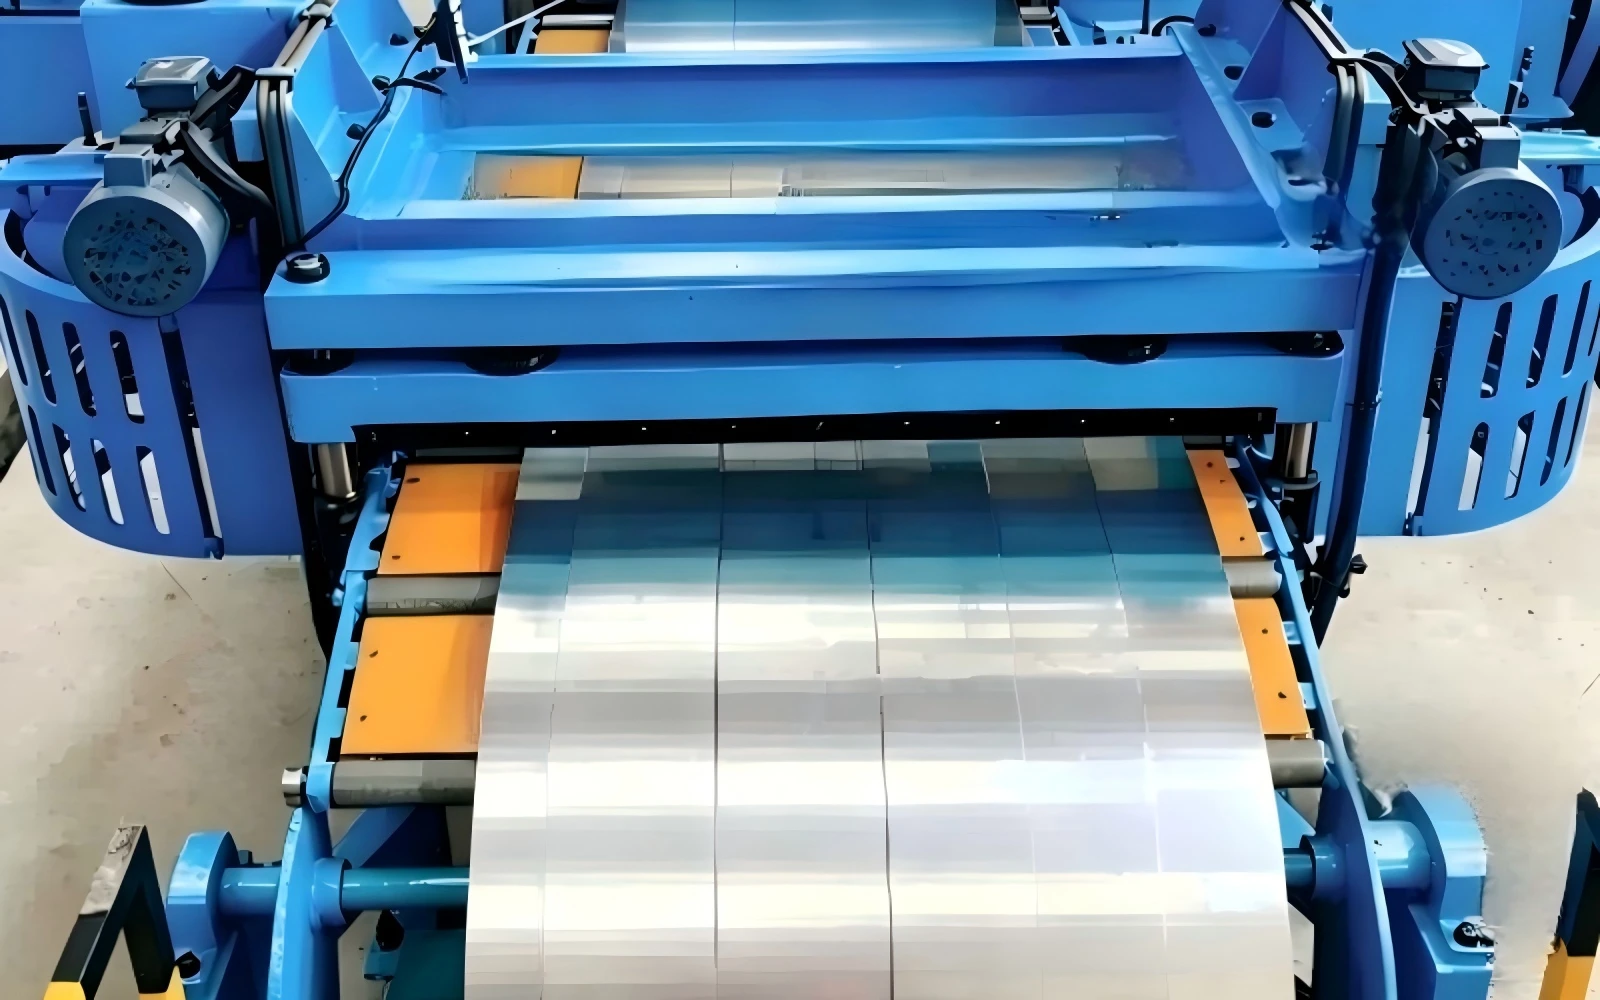
स्टील का तार काटनाधातु-प्रसंस्करण उद्योग के भीतर एक महत्वपूर्ण निरंतर अनुदैर्ध्य-काटने की प्रक्रिया है। यह मूल सामग्री की मोटाई और कॉइल की लंबाई को संरक्षित करते हुए, रोटरी गोलाकार चाकू द्वारा चौड़ी-चौड़ाई वाले मास्टर स्टील कॉइल्स को कई संकीर्ण-चौड़ाई वाले स्ट्रिप कॉइल्स में परिवर्तित करता है। क्रॉस-कटिंग या कट-टू-लेंथ प्रसंस्करण के विपरीत, जो सामग्री को फ्लैट शीट में काटता है, स्लिटिंग स्टील कॉइल की पूरी रोलिंग दिशा के साथ चलने वाले समानांतर कट बनाता है। तैयार संकीर्ण स्लिट कॉइल रोल बनाने, ट्यूब बनाने, स्टैम्पिंग और अन्य डाउनस्ट्रीम विनिर्माण प्रक्रियाओं के लिए कच्चे माल के रूप में काम करते हैं।
स्टील मिलों से वितरित स्टील कॉइल आमतौर पर सीमित मानक चौड़ाई में उत्पादित होते हैं। कई अंतिम उपयोगकर्ताओं को विशेष उत्पादों के लिए गैर-मानक संकीर्ण पट्टियों की आवश्यकता होती है। स्लिटिंग इस अंतर को पाटती है। स्टील सेवा केंद्र और फैब्रिकेटर आयामों को कुशलतापूर्वक अनुकूलित करने, इन्वेंट्री दबाव को कम करने और सामग्री उपयोग में सुधार करने के लिए स्लिटिंग लाइनों पर भरोसा करते हैं। यह पेपर स्टील कॉइल स्लिटिंग की परिभाषा, कार्य सिद्धांत, प्रमुख उपकरण घटकों, मुख्य स्लिटिंग प्रकार, पूर्ण वर्कफ़्लो, तकनीकी चुनौतियों, फायदे, व्यावहारिक अनुप्रयोगों और विकास के रुझानों की व्याख्या करता है, जो यांत्रिक-विनिर्माण और विदेशी-व्यापार चिकित्सकों के लिए व्यवस्थित समझ प्रदान करता है।
मूल परिभाषा और मूल सिद्धांत
स्टील कॉइल स्लिटिंग एक बड़े मास्टर कॉइल को खोलने, इसे घूमने वाले गोलाकार चाकू सेट के साथ कई संकीर्ण पट्टियों में अनुदैर्ध्य रूप से काटने और इन स्ट्रिप्स को स्वतंत्र कॉम्पैक्ट कॉइल में रिवाइंड करने की तकनीक को संदर्भित करता है। इसका मूल काटने का तंत्र कतरनी पृथक्करण है। जोड़ीदार ऊपरी और निचले गोलाकार चाकू सटीक क्लीयरेंस के साथ ओवरलैप होते हैं। चूँकि स्टील की पट्टी लगातार घूमने वाले ब्लेडों के बीच के अंतर से गुजरती है, कतरनी बल लेजर कटिंग में देखे गए उच्च तापमान पिघलने वाले क्षेत्रों को उत्पन्न किए बिना धातु सामग्री को अलग कर देता है।
चाकू निकासी सबसे महत्वपूर्ण तकनीकी मापदंडों में से एक है। क्लीयरेंस वैल्यू को स्टील की मोटाई और सामग्री की कठोरता के अनुसार समायोजित किया जाता है। बहुत छोटा क्लीयरेंस अत्यधिक उपकरण घिसाव का कारण बनता है; बहुत बड़ी निकासी स्लिट स्ट्रिप किनारों पर भारी गड़गड़ाहट और किनारे विरूपण उत्पन्न करेगी। खराब किनारे की गुणवत्ता बाद के रोल बनाने, वेल्डिंग या स्टैम्पिंग प्रक्रियाओं, जैसे झुकने के दौरान दरार शुरू होने, के लिए गंभीर समस्याएं लाएगी।
स्लिटिंग को समान धातु-काटने की प्रक्रियाओं से अलग करना महत्वपूर्ण है। कट-टू-लेंथ लाइनें कॉइल्स को अलग-अलग फ्लैट शीट में ट्रांसवर्सली काटती हैं, जबकि स्लिटिंग कॉइल फॉर्म को बनाए रखती है और केवल पट्टी की चौड़ाई को संशोधित करती है। स्लिटिंग से लंबी पट्टियों के लिए उच्च गति का निरंतर उत्पादन प्राप्त होता है, जिसे आंतरायिक कतरनी उपकरण द्वारा प्रतिस्थापित नहीं किया जा सकता है।
स्लिटिंग लाइन के मुख्य घटक
एक पूर्ण स्लिटिंग उत्पादन लाइन एक सिंक्रनाइज़ स्वचालित प्रणाली है जिसमें प्रवेश अनुभाग, स्लिटिंग अनुभाग और निकास अनुभाग शामिल है। स्थिर संचालन और उत्पाद की गुणवत्ता की गारंटी के लिए प्रत्येक इकाई बारीकी से सहयोग करती है।
सबसे पहले, प्रवेश अनुभाग में कॉइल कार, अनकॉइलर और लेवलर शामिल हैं। हाइड्रोलिक कॉइल कार भारी मास्टर कॉइल्स का परिवहन करती है और उन्हें अनकॉइलर मैंड्रेल पर लोड करती है। अनकॉइलर का विस्तार योग्य मेन्ड्रेल स्टील कॉइल्स के आंतरिक व्यास को पकड़ता है और नियंत्रणीय बैक-टेंशन पर सामग्री जारी करता है। लेवलर घुमावदार स्टील पट्टियों को समतल करता है और काटने से पहले अवशिष्ट कुंडल-सेट विरूपण को समाप्त करता है, जिससे काटने के दौरान पट्टी को भटकने से रोका जा सकता है।
स्लिटर हेड संपूर्ण स्लिटिंग लाइन का हृदय है। दो समानांतर उच्च परिशुद्धता वाले आर्बोर कई गोलाकार चाकू और स्पेसिंग वॉशर माउंट करते हैं। स्पेसर प्रत्येक तैयार पट्टी की लक्ष्य चौड़ाई निर्धारित करते हैं। ऑपरेटर ग्राहक की ड्राइंग आवश्यकताओं के अनुसार चाकू संयोजनों को कॉन्फ़िगर करते हैं। आधुनिक स्लिटर हेड विभिन्न चौड़ाई विनिर्देशों के लिए तेजी से चाकू बदलने की अनुमति देते हैं। एक स्क्रैप वाइन्डर या स्क्रैप चॉपर रीसाइक्लिंग के लिए स्लिटिंग के दौरान उत्पन्न ट्रिम एज कचरे को एकत्र करता है।
निकास अनुभाग में मुख्य रूप से स्ट्रिप सेपरेटर, टेंशन यूनिट और रिकॉइलर शामिल हैं। विभाजक एक दूसरे के खिलाफ सतह को खरोंचने से बचाने के लिए नव-छिद्रित संकीर्ण पट्टियों को अलग रखते हैं। तनाव इकाई सभी पट्टियों के लिए स्थिर खींचने वाला बल बनाती है। उचित तनाव के बिना, रिवाइंड कॉइल्स ढीले, टेलीस्कोपिक या असमान हो जाएंगे। रिकॉइलर प्रत्येक संकीर्ण पट्टी को टाइट फिनिश्ड कॉइल्स में रिवाइंड करता है। अंत में, तैयार कॉइल को स्ट्रैपिंग, लेबलिंग और डिलीवरी के लिए एग्जिट कॉइल कारों द्वारा अनलोड किया जाता है।
पीएलसी-आधारित स्वचालन प्रणाली लाइन की गति, चाकू की स्थिति और तनाव मापदंडों को नियंत्रित करती है। उन्नत स्लिटिंग लाइनें विभिन्न सामग्री विशिष्टताओं के बीच तेजी से स्विचिंग के लिए रेसिपी भंडारण का समर्थन करती हैं।
स्टील कॉइल स्लाटिंग के प्राथमिक प्रकार
कटिंग मैकेनिज्म और ब्लेड कॉन्फ़िगरेशन के अनुसार, स्टील कॉइल स्लिटिंग को रोटरी शीयर स्लिटिंग, सिंगल-ब्लेड और मल्टी-ब्लेड स्लिटिंग के साथ-साथ पतली या भारी-गेज सामग्री के लिए विशेष-उद्देश्य स्लिटिंग में वर्गीकृत किया जा सकता है।
रोटरी शीयर स्लिटिंग सबसे व्यापक रूप से अपनाया जाने वाला प्रकार है। कतरनी पृथक्करण प्राप्त करने के लिए ऊपरी-निचले गोलाकार ब्लेड की एक जोड़ी कैंची की तरह ओवरलैप होती है। यह कोल्ड-रोल्ड स्टील, हॉट-रोल्ड स्टील, गैल्वनाइज्ड स्टील और स्टेनलेस स्टील को सामान्य मोटाई रेंज में फिट करता है, जिसमें उच्च चलने की गति और अच्छी कटिंग स्थिरता होती है। ट्यूब बनाने और रोल बनाने वाले कच्चे माल के लिए अधिकांश मानक स्लिटिंग लाइनें रोटरी शीयर स्लिटिंग को अपनाती हैं।
मल्टी-ब्लेड स्लिटिंग एक जोड़ी आर्बर्स पर कई चाकू सेट स्थापित करती है, जिससे एक ही पास में कई संकीर्ण स्ट्रिप्स का निर्माण होता है। यह बड़े पैमाने पर ऑर्डर के लिए उत्कृष्ट उत्पादकता प्रदान करता है। हालाँकि, मल्टी-ब्लेड स्लिटिंग आर्बर कठोरता पर उच्च आवश्यकताएं लगाती है। यदि कटिंग बल के कारण शाफ्ट विक्षेपित हो जाते हैं, तो चौड़ाई सहनशीलता और किनारे की गुणवत्ता खराब हो जाएगी। सिंगल-ब्लेड स्लिटिंग प्रति पास केवल एक पट्टी काटती है। हालांकि धीमी गति से, यह भारी-मोटी उच्च शक्ति वाले स्टील के लिए उपयुक्त है जहां मल्टी-ब्लेड व्यवस्था संभव नहीं है।
रेजर-ब्लेड स्लिटिंग में रोटरी गोलाकार चाकू के बजाय स्थिर तेज रेजर ब्लेड का उपयोग किया जाता है। यह पतली स्टेनलेस स्टील फ़ॉइल जैसी अति पतली पट्टियों तक सीमित है, जो न्यूनतम गड़गड़ाहट प्रदान करती है। फिर भी, मोटे कार्बन स्टील को संसाधित करते समय रेजर ब्लेड तेजी से खराब हो जाते हैं और हेवी-ड्यूटी औद्योगिक कॉइल स्लाटिंग के लिए उपयुक्त नहीं होते हैं।
मैकेनिकल स्लाटिंग के अलावा, लेजर स्लाटिंग एक आधुनिक विकल्प के रूप में उभरती है। यह भौतिक संपर्क उपकरणों के बिना स्ट्रिप्स को अलग करने के लिए लेजर थर्मल ऊर्जा का उपयोग करता है। लेजर स्लिटिंग उच्च परिशुद्धता विशेष मिश्र धातु सामग्री के लिए उत्कृष्ट है, फिर भी इसकी उत्पादन गति बड़ी मात्रा में स्टील-कॉइल प्रसंस्करण के लिए रोटरी चाकू स्लिटिंग के साथ प्रतिस्पर्धा नहीं कर सकती है।
चरण-दर-चरण कार्य प्रक्रिया
संपूर्ण स्लाटिंग प्रक्रिया मानकीकृत अनुक्रमिक संचालन का पालन करती है। आरंभ करने के लिए, मास्टर कॉइल को कॉइल कार द्वारा ले जाया जाता है और अनकॉइलर मैंड्रेल पर लगाया जाता है। ऑपरेटर उत्पादन ऑर्डर के अनुसार कॉइल सामग्री ग्रेड, मोटाई और मूल चौड़ाई की जांच करते हैं। क्लैम्पिंग के बाद, अनकॉइलर कॉइल हेड को छीलता है और स्ट्रिप को लेवलिंग रोलर्स में डालता है।
समतल करने के बाद, सपाट स्टील की पट्टी केन्द्रित करने के लिए साइड-गाइड उपकरणों से होकर गुजरती है, फिर स्लिटर हेड में प्रवेश करती है। पूर्व-समायोजित गोलाकार चाकू चौड़ी कुंडल को एक साथ कई संकीर्ण पट्टियों में काटते हैं। ट्रिम किनारे के कचरे को स्क्रैप वाइन्डर की ओर निर्देशित किया जाता है। काटने के तुरंत बाद, विभाजक खरोंच को रोकने के लिए आसन्न पट्टियों को विभाजित करते हैं।
सभी स्लिट स्ट्रिप्स एक समान तनाव प्राप्त करने के लिए तनाव इकाई के माध्यम से यात्रा करती हैं। फिर उन्हें रिकॉइलर मेन्ड्रेल पर कसकर लपेट दिया जाता है। लूपिंग गड्ढे सामग्री बफर जोन के रूप में काम करते हैं, जिससे अस्थायी प्रवेश-अनुभाग रुकावटों के दौरान भी निरंतर चलने की अनुमति मिलती है। जब पूर्ण मास्टर कॉइल प्रसंस्करण पूरा कर लेता है, तो लाइन बंद हो जाती है। तैयार स्लिट कॉइल्स को उतार दिया जाता है, निरीक्षण किया जाता है, स्ट्रैप किया जाता है और चिह्नित किया जाता है।
गुणवत्ता निरीक्षण तीन प्रमुख आयामों पर केंद्रित है: चौड़ाई सहनशीलता, किनारे की गड़गड़ाहट ऊंचाई और सतह की स्थिति। अत्यधिक गड़गड़ाहट को अस्वीकार कर दिया जाना चाहिए, क्योंकि गड़गड़ाहट से डाउनस्ट्रीम रोल-फॉर्मिंग या ट्यूब-वेल्डिंग मशीनों में क्षति हो सकती है। ऑपरेटर समय-समय पर चाकू के घिसाव का निरीक्षण करते हैं और गड़गड़ाहट बढ़ने पर चाकू की निकासी को फिर से समायोजित करते हैं।
स्लिट के औद्योगिक अनुप्रयोगइस्पात की कुण्डली
स्लिट स्टील कॉइल्स कई विनिर्माण क्षेत्रों में आवश्यक अर्ध-तैयार सामान के रूप में कार्य करते हैं। रोल बनाने वाला उद्योग काफी हद तक स्लिटिंग उत्पादों पर निर्भर करता है। केबल ट्रे, सी-पर्लिन, बिल्डिंग कील्स, रेलिंग और डीआईएन गाइड रेल सभी स्लिट संकीर्ण स्टील स्ट्रिप्स से शुरू होते हैं। उपयुक्त स्लिट-चौड़ाई सटीकता सीधे अंतिम प्रोफ़ाइल आयामी स्थिरता की गारंटी देती है।
ट्यूब और पाइप निर्माण एक अन्य प्रमुख अनुप्रयोग है। वेल्डेड स्टील ट्यूब स्लिट स्टील स्ट्रिप्स को गोलाकार आकार और वेल्डिंग सीम में रोल करके निर्मित की जाती हैं। स्लिटिंग गुणवत्ता ट्यूब की गोलाई और वेल्डिंग-संयुक्त प्रदर्शन को प्रभावित करती है। कई ट्यूब-मिलें वाइड मास्टर कॉइल खरीदने और घर में स्लाटिंग उपकरण चलाने के बजाय स्लिट कॉइल खरीदती हैं।
ऑटोमोटिव विनिर्माण में, स्लिट स्टील स्ट्रिप्स का उपयोग संरचनात्मक भागों, ट्रिम घटकों और चेसिस सहायक उपकरण के लिए किया जाता है। घरेलू उपकरण कारखाने कैबिनेट फ्रेम के लिए स्लिट गैल्वेनाइज्ड या स्टेनलेस स्ट्रिप्स लागू करते हैं। निर्माण-संबंधित उद्योग छत पैनलों, बाड़ लगाने और धातु फ्रेमिंग के लिए बड़े पैमाने पर स्लिट कॉइल का उपभोग करते हैं। इस्पात सेवा केंद्र छोटे और मध्यम आकार के निर्माताओं के लिए स्लिटिंग उपकरण के बिना मूल्य वर्धित प्रसंस्करण सेवा के रूप में स्लिटिंग प्रदान करते हैं।
लाभ, सीमाएँ और सामान्य तकनीकी समस्याएँ
स्टील का तार काटने से उल्लेखनीय आर्थिक लाभ होता है। सबसे पहले, यह उच्च सामग्री-उपयोग दर के साथ उच्च गति निरंतर कॉइल-टू-कॉइल उत्पादन का एहसास करता है। दूसरा, यह मानक मिल-आपूर्ति वाले मास्टर कॉइल्स से अनुकूलित संकीर्ण चौड़ाई प्रदान करता है, जिससे ग्राहक इन्वेंट्री लागत कम हो जाती है। तीसरा, सुसंगत किनारे की गुणवत्ता और चौड़ाई सहनशीलता स्लिट स्ट्रिप्स को स्वचालित डाउनस्ट्रीम उत्पादन लाइनों के लिए उपयुक्त बनाती है।
हालाँकि, स्लाटिंग की भी अंतर्निहित सीमाएँ हैं। प्रत्येक कटिंग पास किनारों को काटने से छोटी केर्फ़ हानि उत्पन्न करता है। हालाँकि स्क्रैप किनारों को पुनर्नवीनीकरण किया जा सकता है, फिर भी वे शुद्ध उपयोग योग्य सामग्री की उपज को कम करते हैं। उपकरण रखरखाव एक अन्य लागत कारक बनता है: कठोर स्टील या स्टेनलेस स्टील को लंबे समय तक काटने के बाद गोलाकार चाकू को नियमित रूप से पीसने या प्रतिस्थापन की आवश्यकता होती है।
बारंबार व्यावहारिक दोषों में स्ट्रिप भटकना, भारी गड़गड़ाहट, कॉइल टेलीस्कोपिंग और सतह खरोंच शामिल हैं। स्ट्रिप भटकना खराब केंद्रीकरण या असमान तनाव से उत्पन्न होता है। गड़गड़ाहट की समस्याएँ अधिकतर चाकू की गलत निकासी या घिसे हुए ब्लेड के कारण होती हैं। टेलीस्कोप्ड रीवाउंड कॉइल्स अस्थिर तनाव नियंत्रण के परिणामस्वरूप उत्पन्न होते हैं। सतह पर खरोंचें आमतौर पर तब होती हैं जब स्ट्रिप्स विभाजक या गाइड रोलर्स के खिलाफ रगड़ती हैं। इन विफलताओं को कम करने के लिए कुशल ऑपरेटरों और सुव्यवस्थित उपकरणों की आवश्यकता होती है।
स्टील कॉइल स्लिटिंग एक मौलिक धातु-रूपांतरण प्रक्रिया है जो व्यापक-चौड़ाई वाले स्टील मास्टर कॉइल्स को एप्लिकेशन-रेडी संकीर्ण स्लिट स्ट्रिप्स में बदल देती है। रोटरी-चाकू कतरन सिद्धांतों के आधार पर, एक पूर्ण स्लिटिंग लाइन अनकॉइलिंग, लेवलिंग, स्लिटिंग, तनाव-नियंत्रण और रीकॉइलिंग इकाइयों को एकीकृत करती है। विभिन्न स्लिटिंग प्रकार कार्बन स्टील, गैल्वेनाइज्ड स्टील, स्टेनलेस स्टील और विभिन्न मोटाई श्रेणियों के अनुकूल होते हैं। स्लिट-कॉइल उत्पाद व्यापक रूप से रोल-फॉर्मिंग, ट्यूब-मेकिंग, ऑटोमोटिव और निर्माण उद्योगों को आपूर्ति करते हैं।
यद्यपि स्लिटिंग उच्च दक्षता और लचीले आयाम अनुकूलन प्रदान करता है, उत्पादन गुणवत्ता चाकू निकासी, आर्बर कठोरता और तनाव-प्रणाली प्रदर्शन के प्रति अत्यधिक संवेदनशील है। गड़गड़ाहट, चौड़ाई विचलन और सतह क्षति विशिष्ट जोखिम बने हुए हैं जिन्हें दैनिक संचालन में नियंत्रित किया जाना चाहिए। जैसे-जैसे आधुनिक विनिर्माण उच्च स्वचालन और सख्त आयामी सहनशीलता का अनुसरण करता है, स्लिटिंग-लाइन तकनीक स्वचालित चाकू-सेटिंग, बुद्धिमान तनाव समायोजन और उच्च-गति संचालन की ओर आगे बढ़ती रहती है। स्टील कॉइल स्लिटिंग को समझने से इंजीनियरों, खरीद विशेषज्ञों और विदेशी व्यापार पेशेवरों को उत्पाद विनिर्देशों को परिभाषित करने, आपूर्तिकर्ता क्षमता का मूल्यांकन करने और डाउनस्ट्रीम धातु-निर्माण परियोजनाओं के लिए उचित कच्चे माल समाधान का चयन करने में सहायता मिलती है।


