


A डबल लेयर रोल बनाने की मशीनएक एकीकृत मशीन संरचना का उपयोग करके दो अलग-अलग धातु छत या दीवार {{0}पैनल प्रोफाइल बनाने के लिए डिज़ाइन किया गया है। दो पूरी तरह से अलग रोल बनाने वाली मशीनें स्थापित करने के बजाय, निर्माता दो स्वतंत्र फॉर्मिंग सिस्टम को एक ही फ्रेम में जोड़ सकते हैं।
इस डिज़ाइन का मुख्य उद्देश्य कई छत प्रोफाइल बनाने के लिए आवश्यक फर्श स्थान और उपकरण निवेश को कम करते हुए अधिक उत्पादन लचीलापन प्रदान करना है। दो बनाने वाली परतें आम तौर पर स्वतंत्र रूप से काम करती हैं, ऑपरेटर निर्मित प्रोफ़ाइल के अनुसार आवश्यक उत्पादन परत का चयन करता है।
महत्वपूर्ण बात यह है कि एडबल-लेयर मशीनडिज़ाइन की एक निश्चित जोड़ी तक सीमित नहीं है। ऊपरी और निचली परतों को निर्माता की आवश्यक छत प्रोफाइल, सामग्री विनिर्देशों और स्थानीय बाजार आवश्यकताओं के अनुसार कॉन्फ़िगर किया जा सकता है। इसलिए, मशीन की वास्तविक क्षमताएं डिज़ाइन के दौरान चुने गए रोलर टूलींग और उत्पादन मापदंडों पर निर्भर करती हैं।
"डबल लेयर" का क्या मतलब है?
शब्द "डबल लेयर" एक मशीन संरचना के भीतर दो गठन प्रणालियों की भौतिक व्यवस्था को संदर्भित करता है। एक निर्माण अनुभाग दूसरे के ऊपर स्थित है, और प्रत्येक की अपनी रोलर टूलींग है जो एक विशेष प्रोफ़ाइल के लिए डिज़ाइन की गई है।
उदाहरण के लिए, ऊपरी परत को नालीदार छत शीट के लिए डिज़ाइन किया जा सकता है जबकि निचली परत एक ट्रेपोज़ॉइडल शीट का निर्माण करती है। एक अन्य कॉन्फ़िगरेशन एक चमकदार टाइल प्रोफ़ाइल को एक ट्रेपोज़ॉइडल प्रोफ़ाइल के साथ जोड़ सकता है।
सामान्यतः दो परतें एक साथ चादरें नहीं बनातीं। इसके बजाय, उत्पादन क्रम के अनुसार आवश्यक परत का चयन और संचालन किया जाता है। यह व्यवस्था दो पूर्ण मशीनों को बनाए रखे बिना एक मशीन से दो अलग-अलग उत्पाद उपलब्ध कराने की अनुमति देती है।

एक डबल लेयर मशीन कौन से डिज़ाइन बना सकती है?
दोहरी परत प्रणाली का सबसे महत्वपूर्ण लाभ इसकी दो अलग-अलग प्रोफ़ाइल डिज़ाइनों को समायोजित करने की क्षमता है। मशीन के निर्माण से पहले सटीक संयोजन निर्धारित किया जाना चाहिए क्योंकि प्रत्येक प्रोफ़ाइल को अपने स्वयं के निर्माण रोल डिज़ाइन की आवश्यकता होती है।
सामान्य संयोजनों में शामिल हैं:
|
ऊपरी परत |
निचली परत |
|
नालीदार |
समलम्बाकार |
|
समलम्बाकार |
नालीदार |
|
समलम्बाकार |
ग्लैज की गई टाइल |
|
ग्लैज की गई टाइल |
नालीदार |
|
आईबीआर |
समलम्बाकार |
|
चरण टाइल |
समलम्बाकार |
|
स्थायी सीवन |
समलम्बाकार |
|
छत पैनल |
दीवाल पर आवरण |
|
अनुकूलित प्रोफ़ाइल |
अनुकूलित प्रोफ़ाइल |
ये एक निश्चित सूची के बजाय उदाहरण हैं। निर्माता उन छत उत्पादों के अनुसार अपना वांछित संयोजन निर्दिष्ट कर सकते हैं जिन्हें वे बेचना चाहते हैं। कई आपूर्तिकर्ता विशेष रूप से नालीदार + ट्रैपेज़ॉइडल, चमकदार टाइल + ट्रैपेज़ॉइडल और अन्य अनुकूलित प्रोफाइल जैसे संयोजन प्रदान करते हैं।
नालीदार छत शीट
एक नालीदार प्रोफ़ाइल में शीट की चौड़ाई में बार-बार घुमावदार तरंगें होती हैं। यह धातु की छत और दीवार अनुप्रयोगों के लिए आमतौर पर उपयोग किए जाने वाले डिज़ाइनों में से एक है।
गलियारों की संख्या, गहराई, दूरी और आकार आवश्यक डिज़ाइन के अनुसार भिन्न हो सकते हैं। इसलिए, मशीन का ऑर्डर देते समय केवल "नालीदार शीट" निर्दिष्ट करना हमेशा पर्याप्त नहीं होता है।
निर्माता को सटीक प्रोफ़ाइल ड्राइंग या कम से कम आवश्यक आयाम प्राप्त करना चाहिए, जिसमें प्रभावी चौड़ाई, समग्र चौड़ाई, तरंग ज्यामिति और सामग्री की मोटाई शामिल है।
विभिन्न बाज़ार अलग-अलग नालीदार डिज़ाइनों का उपयोग कर सकते हैं, इसलिए रोल टूलींग का निर्माण चयनित प्रोफ़ाइल के अनुसार किया जाना चाहिए।
ट्रैपेज़ॉइडल छत शीट
ट्रैपेज़ॉइडल छत की चादरों में सीधी पसलियाँ और सपाट खंड होते हैं जो एक ट्रैपेज़ॉइडल क्रॉस अनुभागीय स्वरूप बनाते हैं। इनका व्यापक रूप से औद्योगिक, वाणिज्यिक, कृषि और अन्य भवन निर्माण अनुप्रयोगों के लिए उपयोग किया जाता है।
ट्रैपेज़ॉइडल प्रोफाइल काफी भिन्न हो सकते हैं। पसलियों की ऊंचाई, पसलियों के बीच की दूरी, पसलियों की संख्या, प्रभावी कवरेज चौड़ाई, और पार्श्व {{1}लैप कॉन्फ़िगरेशन सभी को बदला जा सकता है।
इस कारण से, "ट्रेपेज़ॉइडल रोल बनाने वाली मशीन" के रूप में वर्णित दो मशीनें वास्तव में पूरी तरह से अलग छत प्रोफाइल का उत्पादन कर सकती हैं।
इसलिए एक डबल -लेयर मशीन निर्माता को अधिक उत्पाद विविधता देने के लिए एक ट्रैपेज़ॉइडल डिज़ाइन को दूसरे प्रोफ़ाइल के साथ जोड़ सकती है।
ग्लेज्ड टाइल और स्टेप टाइल प्रोफाइल
टाइल - शैली की धातु छत प्रोफाइल डबल {{1} परत मशीन के लिए एक और संभावित कॉन्फ़िगरेशन है। रोल निर्मित धातु शीटों के फायदे को बरकरार रखते हुए ये प्रोफाइल पारंपरिक छत टाइल्स के समान बनाई गई हैं।
एक चमकदार टाइल प्रोफ़ाइल में आमतौर पर एक साधारण नालीदार या ट्रैपेज़ॉइडल शीट की तुलना में अधिक जटिल गठन ज्यामिति शामिल होती है। रोलर स्टेशनों को उत्तरोत्तर आवश्यक घुमावदार या चरणबद्ध आकार बनाना होगा।
कुछ दोहरी परत वाली मशीनें विशेष रूप से ग्लेज़्ड टाइल + ट्रेपेज़ॉइडल या ग्लेज़्ड टाइल + नालीदार जैसे संयोजनों के साथ कॉन्फ़िगर की जाती हैं।
आईबीआर छत प्रोफ़ाइल
आईबीआर डबल -लेयर कॉन्फ़िगरेशन के लिए एक और संभावित छत प्रोफ़ाइल है। इसमें एक पसलीदार संरचना है जिसे मजबूती और कुशल जल निकासी प्रदान करने के लिए डिज़ाइन किया गया है।
निर्माता की उत्पाद श्रृंखला के आधार पर IBR प्रोफ़ाइल को नालीदार या ट्रैपेज़ॉइडल प्रोफ़ाइल के साथ जोड़ा जा सकता है।
हालाँकि, सटीक IBR आयाम सार्वभौमिक नहीं हैं। रोल टूलींग को डिज़ाइन करने से पहले रिब की ऊंचाई, पिच, प्रभावी चौड़ाई और शीट की मोटाई स्थापित करने की आवश्यकता होती है।

स्थायी सीम प्रोफाइल
स्टैंडिंग सीम छत में विशेष रूप से बने किनारों का उपयोग किया जाता है जो आसन्न पैनलों को उभरे हुए सीम के माध्यम से जुड़ने की अनुमति देता है।
एक दोहरी परत प्रणाली संभावित रूप से एक खड़ी सीम प्रोफ़ाइल को किसी अन्य छत प्रोफ़ाइल के साथ जोड़ सकती है, बशर्ते मशीन विशेष रूप से उन डिज़ाइनों के लिए इंजीनियर की गई हो।
खड़े {{0}सीम प्रोफाइल को किनारे की ज्यामिति पर सावधानीपूर्वक ध्यान देने की आवश्यकता होती है क्योंकि आसन्न पैनलों के बीच का कनेक्शन गठित किनारों की सटीकता पर निर्भर करता है।
वॉल क्लैडिंग प्रोफाइल
हालाँकि डबल -लेयर मशीनें मुख्य रूप से छत की चादरों से जुड़ी होती हैं, कुछ कॉन्फ़िगरेशन दीवार क्लैडिंग प्रोफाइल के लिए भी डिज़ाइन किए जा सकते हैं।
उदाहरण के लिए, एक परत छत प्रोफ़ाइल का निर्माण कर सकती है जबकि दूसरी परत दीवार पैनल का निर्माण कर सकती है। यह संपूर्ण धातु निर्माण लिफाफा उत्पादों की आपूर्ति करने वाले निर्माताओं के लिए उपयोगी हो सकता है।
हालाँकि, किसी विशेष दीवार प्रोफ़ाइल को छत प्रोफ़ाइल के साथ जोड़ा जा सकता है या नहीं, यह आवश्यक पट्टी की चौड़ाई, मोटाई, गठन ज्यामिति और मशीन संरचना पर निर्भर करता है।
पहला प्रमुख चर: प्रोफ़ाइल आरेखण
प्रोफाइल ड्राइंगदोहरी परत रोल बनाने वाली मशीन को डिज़ाइन करते समय यह यकीनन सबसे महत्वपूर्ण चर है।
ड्राइंग को तैयार शीट का पूरा क्रॉस-सेक्शन दिखाना चाहिए। महत्वपूर्ण आयामों में शामिल हो सकते हैं:
- कुल शीट की चौड़ाई
- प्रभावी कवरेज चौड़ाई
- पसली की ऊंचाई
- पसलियों का अंतर
- पसलियों की संख्या
- लहर का आकार
- निकला हुआ किनारा आयाम
- साइड -लैप डिज़ाइन
- एम्बॉसिंग या विशेष सुविधाएँ
एक मशीन को केवल "ट्रैपेज़ॉइडल शीट" जैसे उत्पाद नाम से डिज़ाइन नहीं किया जाना चाहिए क्योंकि विभिन्न निर्माता और बाज़ार एक ही सामान्य प्रोफ़ाइल के लिए विभिन्न आयामों का उपयोग कर सकते हैं।
प्रभावी चौड़ाई बनाम कुंडल चौड़ाई
एक अन्य महत्वपूर्ण चर प्रभावी चौड़ाई और कच्चे माल की चौड़ाई के बीच का अंतर है।
प्रभावी चौड़ाई आसन्न शीटों को ओवरलैप करने या जुड़ने के बाद कवर की गई चौड़ाई है। कुंडल की चौड़ाई रोल बनाने की मशीन में प्रवेश करने वाली सपाट स्टील पट्टी को संदर्भित करती है।
उदाहरण के लिए, एक छत की शीट की नाममात्र प्रभावी चौड़ाई लगभग 1,000 मिमी हो सकती है, जबकि इसकी पसलियों और किनारे के किनारों को बनाने के लिए एक चौड़ी सपाट पट्टी की आवश्यकता होती है।
इसलिए, केवल अंतिम कवरेज चौड़ाई को देखकर कॉइल की चौड़ाई का चयन नहीं किया जा सकता है।
आवश्यक कुंडल चौड़ाई की गणना पूर्ण विकसित प्रोफ़ाइल से की जानी चाहिए।
सामग्री का प्रकार
संसाधित की जा रही सामग्री एक अन्य महत्वपूर्ण चर है।
दोहरी परत वाली छत मशीनों को निम्नलिखित सामग्रियों के लिए कॉन्फ़िगर किया जा सकता है:
- सैनिक
- पीपीजीआई
- गैलवेल्यूम/जीएल
- पीपीजीएल
- अन्य उपयुक्त लेपित स्टील
- एल्यूमिनियम, उचित रूप से डिज़ाइन किए गए सिस्टम में
मशीन को वास्तविक सामग्री विशेषताओं के अनुसार डिज़ाइन किया जाना चाहिए न कि यह मानने के कि सभी धातु कॉइल्स समान व्यवहार करते हैं।
उपज शक्ति, तन्य शक्ति, कोटिंग प्रकार और सतह की स्थिति निर्माण प्रक्रिया को प्रभावित कर सकती है।
द्रव्य का गाढ़ापन
मोटाई का रोल निर्माण बल, टूलींग डिज़ाइन, मोटर आवश्यकताओं और कटिंग कॉन्फ़िगरेशन पर सीधा प्रभाव पड़ता है।
कई छत बनाने के लिए {{0}शीट अनुप्रयोगों के लिए, डबल{{1}परत मशीनें लगभग डिज़ाइन की गई हैं0.3–0.8 मिमीइस्पात का तार। कुछ कॉन्फ़िगरेशन संकीर्ण श्रेणियों के लिए डिज़ाइन किए गए हैं, जैसे0.4–0.6 मिमी, जबकि अनुकूलित सिस्टम अन्य मोटाई को समायोजित कर सकते हैं।
इसलिए एक व्यावहारिक विशिष्टता यह हो सकती है:
सामग्री की मोटाई: 0.3–0.8 मिमी
लेकिन इसे कभी भी सार्वभौमिक मानक नहीं माना जाना चाहिए। वास्तविक मोटाई सीमा चयनित प्रोफ़ाइल और मशीन डिज़ाइन से मेल खानी चाहिए।
कुंडल चौड़ाई
कॉइल की चौड़ाई एक अन्य प्रमुख चर है क्योंकि यह फीडिंग सिस्टम और फॉर्मिंग रोलर्स का आकार निर्धारित करती है।
मशीन के डिज़ाइन के आधार पर, छत बनाने के उपकरण को 914 मिमी, 1,000 मिमी, 1,200 मिमी, 1,220 मिमी, 1,250 मिमी या अन्य अनुकूलित चौड़ाई जैसी चौड़ाई के लिए कॉन्फ़िगर किया जा सकता है।
कुछ दोहरी परत वाली प्रणालियाँ लगभग 1,450 मिमी तक की कुंडल चौड़ाई के लिए डिज़ाइन की गई हैं, हालाँकि उपयुक्त सीमा चयनित प्रोफाइल पर निर्भर करती है।
महत्वपूर्ण बात यह है कि दोनों परतों को उनकी संबंधित सामग्री आवश्यकताओं के अनुसार डिजाइन किया जाना चाहिए।
प्रोफ़ाइल ज्यामिति
यहां तक कि जब दो प्रोफाइलों की समग्र चौड़ाई समान होती है, तब भी उनकी निर्माण संबंधी आवश्यकताएं बहुत भिन्न हो सकती हैं।
उदाहरण के लिए, उथली पसलियों वाली प्रोफ़ाइल को गहरी पसलियों की तुलना में कम बनाने की आवश्यकता हो सकती है। एक साधारण नालीदार शीट की तुलना में एक टाइल शैली प्रोफ़ाइल को काफी अधिक प्रगतिशील बनाने की आवश्यकता हो सकती है।
प्रोफ़ाइल ज्यामिति प्रभावित करती है:
- गठन स्टेशनों की संख्या
- रोलर आयाम
- रोलर व्यवस्था
- दस्ता लोड हो रहा है
- मशीन की लंबाई
- गठन की गति
- आवश्यक मोटर शक्ति
- अंतिम आयामी सटीकता
चयनित प्रोफ़ाइल की जटिलता के आधार पर, कुछ डबल-लेयर मशीनें प्रति परत लगभग 12-24 फॉर्मिंग स्टेशनों का उपयोग करती हैं।
गठन स्टेशनों की संख्या
रोलर स्टेशनों की संख्या केवल बड़ी संख्या चुनने का मामला नहीं है। यह इस बात पर निर्भर करता है कि अंतिम आकार प्राप्त करने के लिए स्टील को कितनी धीरे-धीरे मोड़ना होगा।
एक साधारण ट्रैपेज़ॉइडल प्रोफ़ाइल को जटिल टाइल प्रोफ़ाइल की तुलना में कम स्टेशनों की आवश्यकता हो सकती है।
बहुत कम फॉर्मिंग स्टेशन अलग-अलग रोल पर अत्यधिक विरूपण कर सकते हैं और विरूपण का कारण बन सकते हैं, जबकि उचित रूप से डिज़ाइन किया गया फॉर्मिंग अनुक्रम विरूपण को अधिक आसानी से वितरित करता है।
इसलिए, रोलर-स्टेशन की गिनती प्रोफ़ाइल और फॉर्मिंग विश्लेषण के माध्यम से निर्धारित की जानी चाहिए।
उत्पादन गति
उत्पादन गति एक अन्य चर है जिसे प्रोफ़ाइल डिज़ाइन और सामग्री की मोटाई के साथ विचार करने की आवश्यकता है।
विशिष्ट दोहरी परत वाली छत मशीनें इधर-उधर काम कर सकती हैं8-25 मीटर/मिनट, प्रोफ़ाइल और सामग्री के आधार पर कुछ विशेष प्रणालियाँ उच्च गति तक पहुँचती हैं। प्रकाशित उदाहरणों में लगभग 10-20 मीटर/मिनट और 15-25 मीटर/मिनट कॉन्फ़िगरेशन शामिल हैं।
पतली सामग्री से बनी एक साधारण प्रोफ़ाइल को आमतौर पर मोटी या अधिक ताकत वाली सामग्री से बनी जटिल प्रोफ़ाइल की तुलना में तेज़ गति से चलाना आसान हो सकता है।
इसलिए, निर्माताओं को केवल विज्ञापित अधिकतम गति से मशीन का चयन करने के बजाय, अपनी आवश्यक व्यावहारिक उत्पादन गति निर्दिष्ट करनी चाहिए।
कतरन लंबाई
तैयार शीट की लंबाई को सामान्यतः पीएलसी नियंत्रण प्रणाली के माध्यम से प्रोग्राम किया जा सकता है।
उदाहरण के लिए, मशीन को उत्पादन की आवश्यकता हो सकती है:
- 2 मीटर चादरें
- 3 मीटर चादरें
- 4 मीटर चादरें
- 6 मीटर चादरें
- 8 मीटर चादरें
- अनुकूलित लंबाई
वास्तविक अधिकतम लंबाई केवल निर्माण प्रक्रिया के बजाय उत्पादन लाइन लेआउट और ग्राहक की हैंडलिंग आवश्यकताओं से प्रभावित होती है।
लंबाई नियंत्रण प्रणाली आम तौर पर गठित शीट की गति को मापने के लिए एक एनकोडर का उपयोग करती है और प्रोग्राम की गई स्थिति में काटने की प्रणाली को सक्रिय करती है।
काटने की प्रणाली
हाइड्रोलिक कटिंग का उपयोग आमतौर पर छत बनाने वाली शीट रोल बनाने वाली लाइनों में किया जाता है। काटने की प्रणाली को सामग्री की मोटाई और प्रोफ़ाइल आकार से मेल खाना चाहिए।
कटर को गठित पसलियों को नुकसान पहुंचाए बिना या अत्यधिक गड़गड़ाहट पैदा किए बिना प्रोफ़ाइल को काटने के लिए डिज़ाइन किया जा सकता है।
काटने की सटीकता विशेष रूप से महत्वपूर्ण होती है जब छत की चादरों को सटीक ओवरलैप के साथ स्थापित करने की आवश्यकता होती है या जब उन्हें मानकीकृत लंबाई में आपूर्ति की जाती है।
दो परतों का मतलब एक ही समय में दो प्रोफ़ाइल नहीं है
एक आम गलतफहमी यह है कि "डबल लेयर" का मतलब है कि दो अलग-अलग शीट एक साथ तैयार की जाती हैं।
अधिकांश पारंपरिक दोहरी परत वाली छत मशीनों में, ऊपरी और निचली निर्माण प्रणालियाँ एक समय में एक ही संचालित होती हैं। इसका उद्देश्य एक मशीन संरचना के भीतर दो अलग-अलग फॉर्मिंग प्रोफाइल प्रदान करना है, न कि एक साथ दो शीट बनाकर आउटपुट को दोगुना करना।
उत्पादन क्षमता की गणना करते समय यह अंतर महत्वपूर्ण है।
एक दोहरी परत वाली मशीन अधिक उत्पाद लचीलापन प्रदान कर सकती है और कार्यशाला में जगह बचा सकती है, लेकिन इसकी उत्पादन गति की गणना अभी भी सक्रिय गठन परत के आधार पर की जानी चाहिए।
क्या बदला जा सकता है और क्या नहीं?
केवल मशीन को समायोजित करके प्रत्येक चर को नहीं बदला जा सकता है।
|
चर |
आमतौर पर समायोज्य/कॉन्फ़िगर करने योग्य? |
|
तैयार शीट की लंबाई |
हाँ |
|
उत्पादन मात्रा |
हाँ |
|
लाइन की गति |
हाँ, मशीन की सीमा के भीतर |
|
कुंडल मोटाई सीमा |
मशीन डिज़ाइन के लिए निर्दिष्ट किया जाना चाहिए |
|
कुंडल की चौड़ाई |
निर्दिष्ट किया जाना चाहिए |
|
प्रोफ़ाइल आकार |
समर्पित टूलींग/डिज़ाइन की आवश्यकता है |
|
पसली की ऊंचाई |
उपयुक्त टूलींग की आवश्यकता है |
|
पसलियों का अंतर |
उपयुक्त टूलींग की आवश्यकता है |
|
प्रभावी चौड़ाई |
प्रोफ़ाइल/टूलींग डिज़ाइन की आवश्यकता है |
|
सामग्री का प्रकार |
मशीन के डिजाइन से मेल खाना चाहिए |
|
ऊपरी/निचली प्रोफ़ाइल |
मशीन कॉन्फ़िगरेशन के दौरान डिज़ाइन किया गया |
यही कारण है कि मशीन खरीदने से पहले प्रोफ़ाइल आवश्यकताओं की पुष्टि की जानी चाहिए।
क्या प्रोफ़ाइल बाद में बदली जा सकती है?
एक प्रोफ़ाइल से दूसरे प्रोफ़ाइल में बदलना शीट की लंबाई या उत्पादन गति को बदलने के समान नहीं है।
फॉर्मिंग रोलर्स विशेष रूप से एक विशेष प्रोफ़ाइल के लिए डिज़ाइन किए गए हैं। यदि पूरी तरह से अलग प्रोफ़ाइल की आवश्यकता है, तो नए रोलर टूलींग की आवश्यकता हो सकती है।
दोहरी परत प्रणाली का एक प्रमुख लाभ यह है कि दो आवश्यक रोलर सेट पहले से ही ऊपरी और निचले गठन खंडों में स्थापित होते हैं। यह ऑपरेटर को पूरे रोलर सेट को बदले बिना दो डिज़ाइन किए गए प्रोफाइल के बीच स्विच करने की अनुमति देता है। कुछ प्रणालियाँ परतों के बीच त्वरित चयन या स्विचिंग के लिए तंत्र भी शामिल करती हैं।
हालाँकि, तीसरी पूरी तरह से अलग प्रोफ़ाइल बनाने के लिए आम तौर पर अतिरिक्त टूलींग या अन्य फॉर्मिंग मशीन की आवश्यकता होती है।
सही दो प्रोफाइल का चयन कैसे करें
वास्तविक बाज़ार मांग के आधार पर दो प्रोफ़ाइलों का चयन किया जाना चाहिए।
उदाहरण के लिए, मुख्य रूप से औद्योगिक छत बेचने वाला एक छत {{0}शीट निर्माता, ट्रेपोजॉइडल + नालीदार को प्राथमिकता दे सकता है।
आवासीय और सजावटी छत बाजारों की सेवा करने वाला एक निर्माता चमकदार टाइल + ट्रैपेज़ॉइडल पसंद कर सकता है।
छत और दीवार दोनों पैनल बाजारों में सेवा प्रदान करने वाला एक निर्माता छत प्रोफ़ाइल + दीवार क्लैडिंग प्रोफ़ाइल संयोजन पर विचार कर सकता है।
महत्वपूर्ण सिद्धांत उन प्रोफाइलों को संयोजित करना है जो संगत सामग्री श्रेणियों का उपयोग करते हैं और समान उत्पादन सुविधा के लिए व्यावसायिक रूप से उपयोगी हैं।
उत्पादन लाइन विन्यास
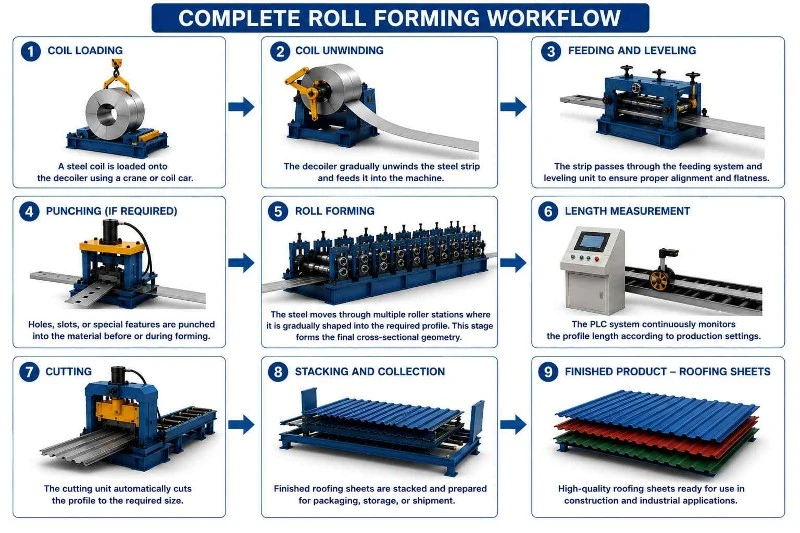
एक ठेठडबल{{0}लेयर रूफिंग-शीट उत्पादन लाइनइसमें शामिल हो सकते हैं:
डेकोइलर → फीडिंग गाइड → डबल-लेयर रोल फॉर्मिंग यूनिट → हाइड्रोलिक कटिंग → पीएलसी कंट्रोल सिस्टम → रन-आउट टेबल
डिकॉयलर कच्चे स्टील के तार को पकड़ता है और इसे चयनित निर्माण परत में डालता है। बनाने वाले रोलर्स उत्तरोत्तर सामग्री को आकार देते हैं, जबकि काटने की प्रणाली आवश्यक पूर्ण लंबाई उत्पन्न करती है।
पीएलसी प्रणाली फीडिंग, लंबाई माप, कटाई, उत्पादन मात्रा और अन्य ऑपरेटिंग मापदंडों का समन्वय करती है।
सटीक कॉन्फ़िगरेशन मशीन विनिर्देश और प्रोफ़ाइल आवश्यकताओं पर निर्भर करता है।
सारांश
A डबल लेयर रोल बनाने की मशीनमुख्य रूप से एक लचीली छत शीट उत्पादन समाधान है जो दो अलग-अलग रोल प्रोफाइल को एक मशीन संरचना में जोड़ता है। इसका सबसे बड़ा मूल्य एक निर्माता को अलग-अलग मशीन इंस्टॉलेशन की आवश्यकता को कम करते हुए दो उत्पाद डिज़ाइन तैयार करने की अनुमति देने से आता है।
संभावित डिज़ाइनों में निर्माता की आवश्यकताओं के अनुसार चयनित संयोजनों के साथ नालीदार, ट्रेपेज़ॉइडल, आईबीआर, चमकदार टाइल, स्टेप टाइल, स्टैंडिंग सीम, दीवार क्लैडिंग और अनुकूलित छत प्रोफाइल शामिल हैं।
सबसे महत्वपूर्ण चर प्रोफ़ाइल ड्राइंग, प्रभावी चौड़ाई, कॉइल चौड़ाई, सामग्री प्रकार, सामग्री मोटाई, उपज ताकत, रिब ऊंचाई, रिब रिक्ति, बनाने वाले स्टेशनों की संख्या, उत्पादन गति, काटने की लंबाई, और छिद्रण या एम्बॉसिंग आवश्यकताएं हैं।
कई छत अनुप्रयोगों के लिए, स्टील की मोटाई लगभग 0.3-0.8 मिमी तक गिर सकती है, जबकि व्यावहारिक निर्माण गति अक्सर 8-25 मीटर/मिनट के आसपास होती है, लेकिन ये आंकड़े प्रोफ़ाइल और मशीन कॉन्फ़िगरेशन के अनुसार भिन्न होते हैं।
सबसे महत्वपूर्ण बात, एडबल-लेयर मशीनइसे उन दो सटीक प्रोफ़ाइलों के आधार पर डिज़ाइन किया जाना चाहिए जिन्हें फ़ैक्टरी उत्पादित करना चाहती है। केवल प्रोफ़ाइल नाम ही पर्याप्त नहीं हैं. सटीक चित्र और सामग्री विनिर्देश प्रदान करने से फॉर्मिंग रोलर्स, फीडिंग सिस्टम, कटिंग सिस्टम, ड्राइव व्यवस्था और नियंत्रण प्रणाली को इच्छित उत्पादन से उचित रूप से मेल खाने की अनुमति मिलती है।
इस तरह, डबल{0}लेयर अवधारणा प्रोफ़ाइल विविधता, उत्पादन लचीलेपन, कार्यशाला स्थान और उपकरण निवेश के बीच एक व्यावहारिक संतुलन प्रदान करती है, जो इसे छत बनाने वाले शीट निर्माताओं के लिए विशेष रूप से उपयोगी बनाती है, जिन्हें एक ही उत्पादन सुविधा से कई उत्पाद आवश्यकताओं को पूरा करने की आवश्यकता होती है।


